传统钢材吊运的痛点与效率瓶颈
在金属切削加工、模具制造、钢材仓储现场,物料搬运效率直接影响整条产线的稼动率与生产周期。长期以来,传统钢材搬运多依赖吊链、尼龙织带、夹具或天车吊钩。然而,这些传统工法往往存在耗时与安全隐患。
作业人员需要耗费大量时间穿引钢索、反复寻找吊点,并经常需要两名以上人员协同扶持吊运;更棘手的是,捆绑过程极易磨损加工件表面,一旦发生钢索滑脱或织带断裂,更可能造成无法挽回的工安事故。
为了解决传统搬运效率低下与安全隐患等问题,以 ELM 系列为代表的「开关式永磁起重器」成为现代工业物流的关键升级方案。这类设备具备吸力更强、体积小、重量轻、安全性高且维护成本低等优势,并拥有专利设计,有效防止仿冒。
以下将从作业时间、负载计算、安全防护与多工况应用四个核心面向,深入解析磁力起重器如何切实提升物料搬运效率。
一、极简化作业流程:从「多人捆绑」到「单人秒级装卸」
搬运效率的核心在于前后端的装卸时间。传统吊挂作业中,最耗时的往往不是天车移动,而是繁琐的前期准备与收尾工作。
磁力起重器通过纯机械结构,彻底简化了这一流程。
1. 瞬时吸附与释放,大幅缩短准备时间
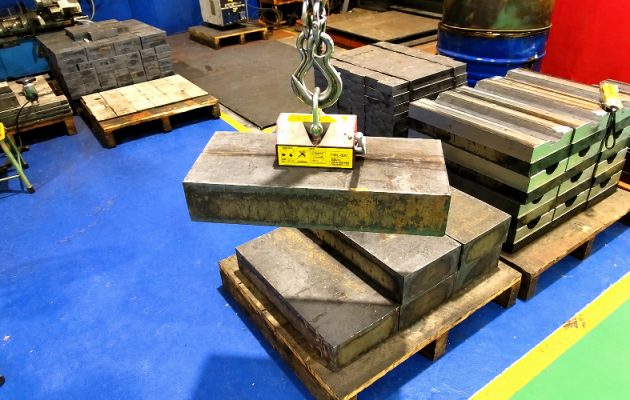
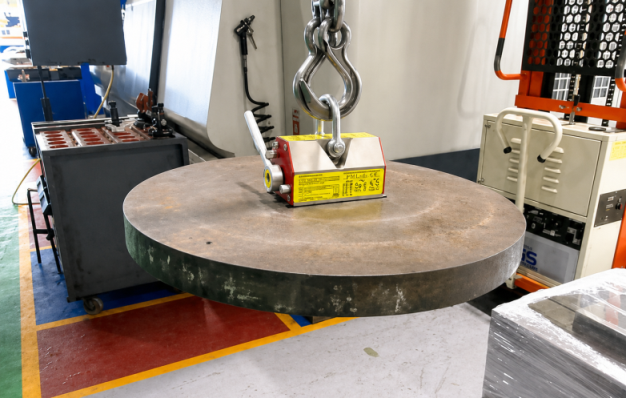
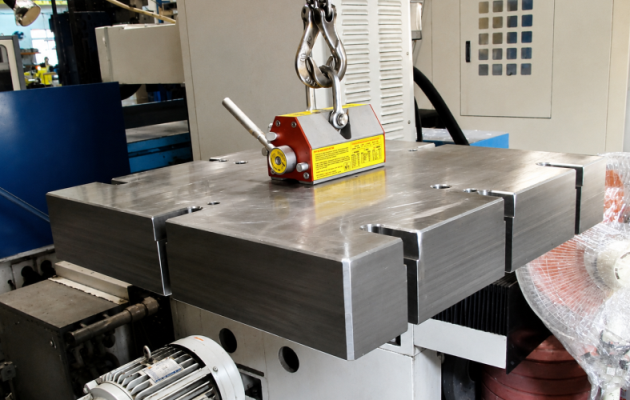
作业人员只需将磁力起重器放置于钢材工件上方,将控制手柄旋转至「ON」方向,即可产生强大吸力;运送至目标机台或料架后,将手柄转回「OFF」即可瞬间消磁并放下工件。
整个过程无需穿绳、锁定吊环或调整吊带长度,大幅减少繁琐操作,使单次取放循环可在数秒内完成。
2. 单人即可独立作业,释放产线人力
在一般大型钢板翻转或立式加工搬运作业中,往往需要辅助人员在旁协助扶料。
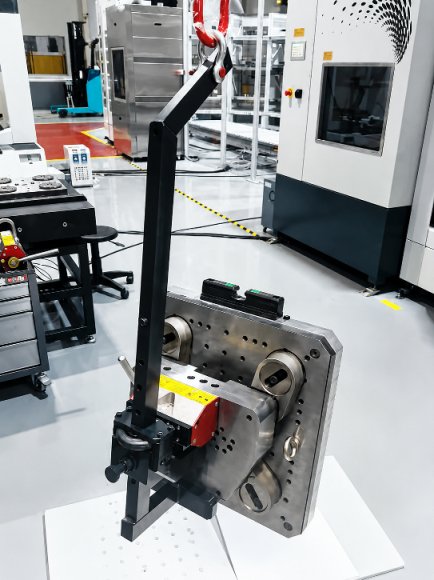
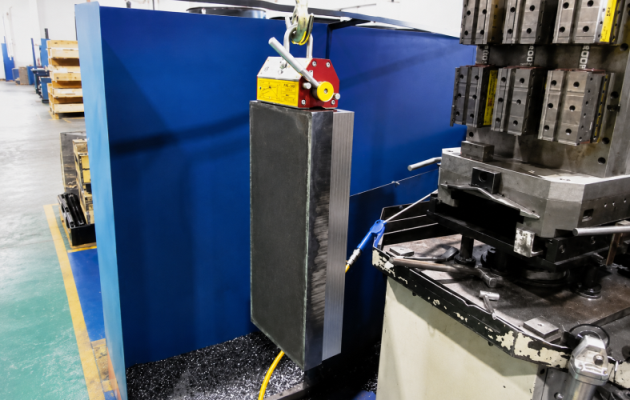
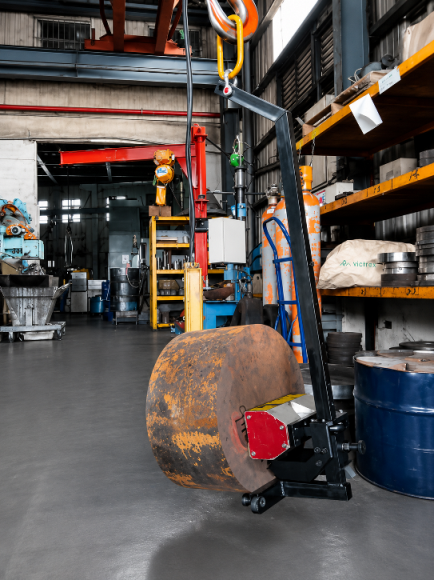
搭配专用机构的 ELM-V 垂直开关式永磁起重器套组,可实现「一人即可装卸钢材」的单人化作业流程。
操作人员无需他人协助,即可精准吊运垂直放置的钢材,大幅降低工厂人力成本与等待沟通所耗费的时间。
3. 无捆带摩擦,减少工件刮伤与耗材负担
ELM-V 等磁力起重器无需使用传统捆带及吊钩,可避免相关使用风险,接触面不易留下勒痕,有助于保护精密磨削面与工件边角。
同时,工厂也能减少定期检查及报废磨损吊带所产生的隐性成本。
二、负载能力的科学换算:避免搬运犹豫与误判停机
工厂现场的搬运延误,往往源于操作人员对工件重量与吊具承载能力缺乏把握,导致反复试吊或保守等待。
ELM 系列建立了明确的负载能力换算标准,让现场人员能够依据标准化参数,精准评估作业的可行性。
影响吊重能力的四大关键因素
磁力起重器的磁通量与吸力表现,取决于工件的物理条件。
1. 钢材厚度(T,Thickness)
厚度直接影响磁路的饱和程度。当钢板厚度达到 60 mm 以上时,可发挥 100% 的额定负载能力。
若板厚降至 10 mm,不同型号的负载比例将显著降低至 20%~70% 不等,必须依据产品规格表进行核算。
2. 表面粗糙度(F,Finish)
接触面越平整,通常越有利于磁力吸附。
参考换算标准如下:
- 精细加工表面:负载比例可达 125%
- 一般平整表面:100%
- 粗糙表面:90%
- 铸造毛坯表面:65%
以上百分比仅供参考,实际应用必须依据制造商提供的规格及适用的操作条件进行确认。
3. 材料种类(M,Material)
材料的含碳量与合金比例会影响其导磁性能。
参考比例如下:
- 低碳材料:100%,导磁效果较佳
- 中碳材料:85%
- 高碳材料:75%
- 铸铁材料:约 70%
实际起重能力取决于具体材料等级及其磁性。操作人员应参考制造商提供的负载能力数据,而不能仅凭材料类别进行判断。
4. 接触面清洁度
磁力起重器与钢材表面之间的油污、碎屑、灰尘及其他污染物,会形成气隙,从而降低有效磁吸力。
作业前必须彻底清洁接触面,以确保磁力吸附效果。
三、3.5 倍高安全系数:以稳定性能保障连续作业
高效率绝不能建立在牺牲安全的基础上。起重作业中,最严重的事故风险之一就是工件掉落,进而导致停工调查、设备损坏及人员伤害。
ELM 系列在机构设计中融入了严格的安全系数。
3.5 倍超高安全系数(ELM-3000 为 3.0 倍)
ELM 起重器的额定负载能力,严格设定为极限测试吸力的 1/3.5。
以 ELM-600 为例,其标示的额定吊重能力为 600 kg,实际测试吸力可达 2100 kgf。
For example, the ELM-600 has a rated lifting capacity of 600 kg, while its stated maximum tested pull-off force reaches 2,100 kgf.
此安全系数旨在为起重机启动、加速、移动及转弯过程中产生的动态载荷变化提供额外的安全裕度。
重要提示:安全系数并不代表可以超过额定起重能力。实际安全工作载荷必须依据制造商的操作说明、工件状况及适用的起重法规确定。
手柄安全锁定防脱机制
开关手柄配备安全防护锁定设计。当手柄转至「ON」吸磁位置后,会自动定位锁紧,有效降低搬运过程中因碰撞导致意外退磁的风险。
操作环境温度限制
严格规定被吊运工件的温度不得超过 80°C(176°F)
以避免永磁体因高温产生热退磁,确保起重器长期维持稳定的吸力。
总结:投资磁力起重器,提升产能与作业效益
采用开关式永磁起重器,本质上是对工厂物料流转效率与作业安全基础设施的重要投资。
- 缩短作业时间:将传统需要数分钟的穿带与校准流程,简化为数秒内即可完成的磁力开关操作,长期累积可显著节省装卸工时。
- 优化人力配置:通过 ELM 系列专用配件实现单人装卸,减少因人员调度不足造成的产线停滞。
- 兼顾安全与品质:通过最高 3.5 倍的安全系数设计提升作业安全裕度,同时减少工件表面的夹伤与划痕。
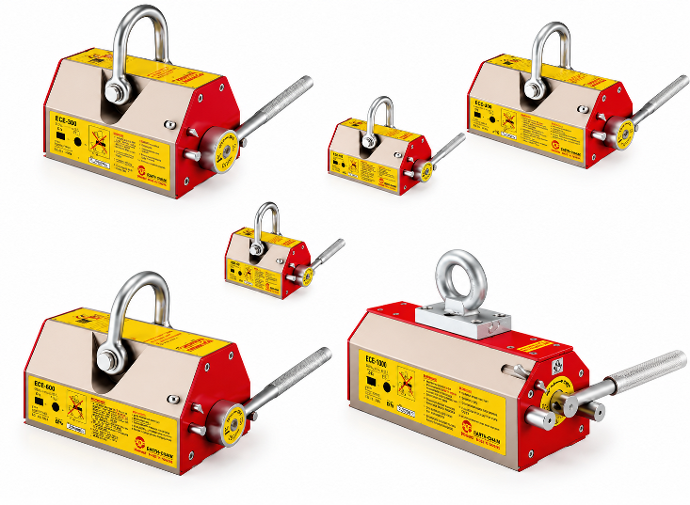
ELM 开关式永磁起重器系列
开关式永磁起重器(ELM 系列)常见问题解答(FAQ)
Q1:开关式永磁起重器(ELM 系列)有哪些核心特点与优势?
ELM 系列开关式永磁起重器具备吸力强、使用安全、体积小、重量轻且价格实惠等特点。
此外,该系列拥有设计专利,可有效防止仿冒,并有助于长期保持产品外观品质,保障客户权益。
Q2:影响磁力起重器吊重能力的主要因素有哪些?
磁力起重器的实际吊重能力会随着作业环境与工件条件的变化而有所不同,主要取决于以下四大因素:
- 钢材厚度:厚度不足会影响磁路饱和程度,降低磁力吸附能力。
- 钢材表面粗糙度:接触面的粗糙程度与气隙大小会直接影响磁吸力。
- 钢材材质:材料的含碳量与导磁特性会影响吸力表现。
- 接触面清洁度:磁盘吸附底面与钢材表面是否清洁,会影响磁力的有效发挥。
起吊前务必查阅制造商提供的负载能力图表及操作说明。
Q3:ELM 系列的安全系数是多少?额定吊重与极限测试吸力有什么关系?
ELM 系列起重器采用 3.5 倍高安全系数设计,其中 ELM-3000 型号的安全系数为 3.0 倍。
产品标示的额定吊重能力,严格设定为测试吸力的 1/3.5。
以 ELM-600 为例,其标示的额定吊重为 600 kg,实际拉脱测试的极限吸力可达 2100 kgf。通过高安全系数设计,为现场起重作业提供额外的安全裕度。
请注意,安全系数不代表可以超过产品标示的额定吊重。
Q4:ELM 系列磁力起重器可以吊运圆形钢材吗?有哪些规格限制?
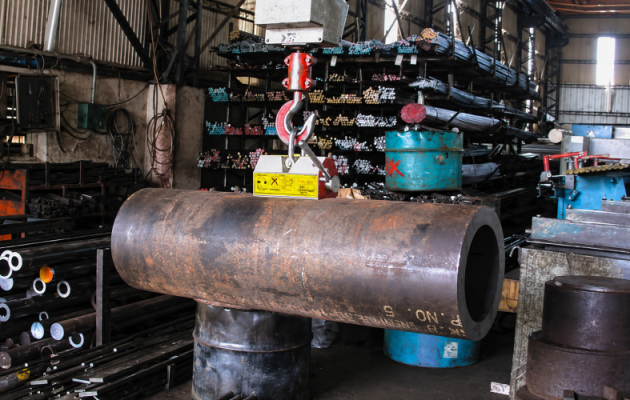
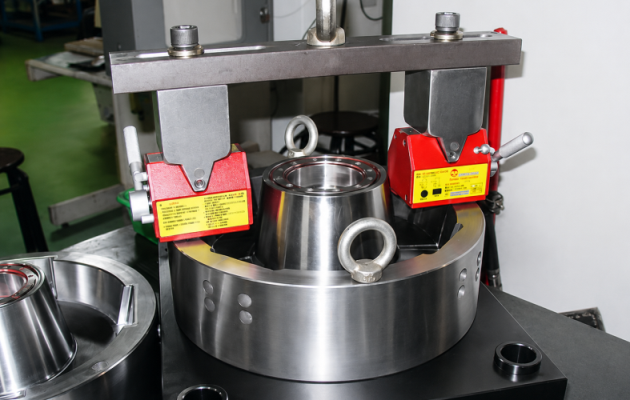
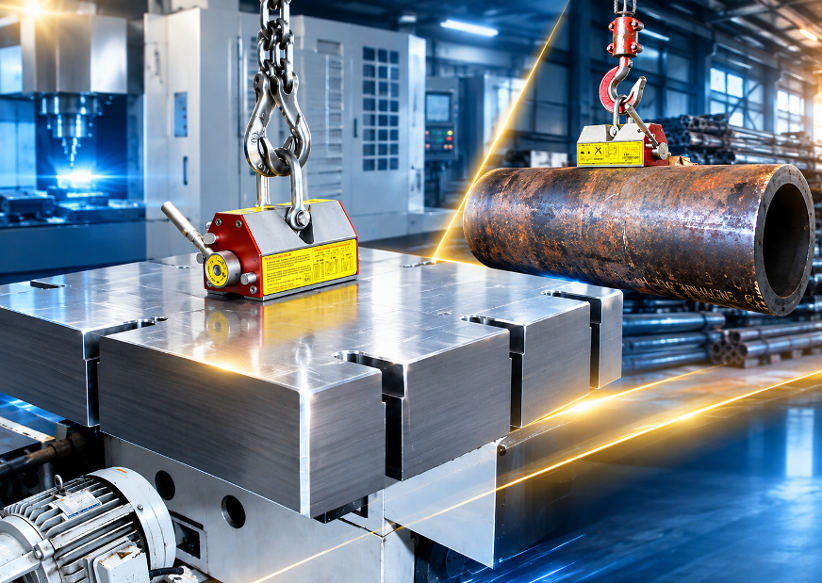
可以。ELM 系列底部设有特殊 V 型凹槽,可用于平板及圆形钢材的吊运作业。
不过,实际起吊能力取决于圆形工件的直径、接触几何形状、材料特性、表面状况及放置位置。起吊前请务必参考制造商提供的规格说明,确认适用的负载能力。
Q5:操作磁力起重器时,必须遵守哪些安全守则与限制?
现场操作时,必须严格遵守以下安全规范:
- 温度限制:被吊运工件的温度不得超过 80°C(176°F)。
- 手柄开关规范:在磁力起重器尚未放置于铁块或钢材上之前,切勿将手柄转至「ON」位置。
- 超载与人员安全:切勿超过额定最大负载,严禁将吊运物件从人员上方经过。
- 异常停用:若起重器出现损坏或功能异常,切勿继续使用。
- 特殊负载测试规定:若工件超出规格表所列的安全吊重范围,必须依照制造商规定及适用的安全程序进行评估与验证,不得在未确认安全的情况下起吊。
Q6:需要垂直吊运钢板或进行立式上下料时,有专用配件吗?
有。可选用 ELM-V 垂直开关式永磁起重器套组,包含 1 台磁力起重器及专用立式吊架。
该机构专为制造或加工过程中的垂直钢材搬运而设计。
只需将磁力起重器放置于钢板表面,并将手柄切换至「ON」位置,即可进行吊运。
其优势在于一人即可独立完成钢材装卸,同时减少传统钢索、捆带及吊钩所带来的滑脱风险与表面刮伤问题。
Q7:面对细长轴类工件或大面积宽钢板,应该如何安全吊运?
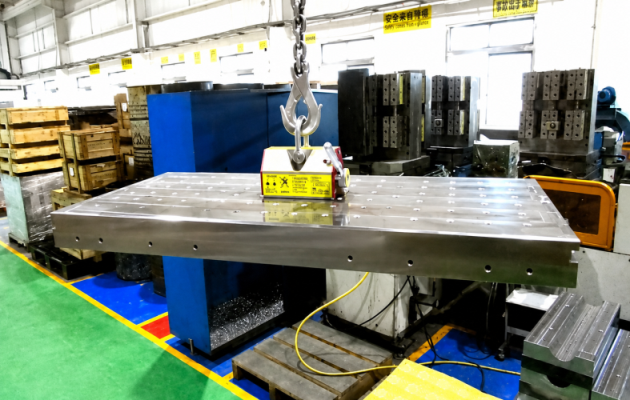
对于长条圆棒、厚板或大跨度钢材,可使用联动平衡吊梁,搭配多台 ELM 磁力起重器进行多点同步吸附。
这种配置有助于分散载荷、减少长形工件因自身重量而产生的弯曲与下垂,提升大型钢构件搬运过程中的稳定性与安全性。
实际配置时,应依据工件重量、尺寸、重心、吊点分布及制造商的负载规范进行评估与设计。